

اسأل أي شخص قضى نوبة عمل كاملة في خط الإنتاج عن أكثر ما يحبطه، ونادرا ما تأتي الإجابة على شكل روبوتات أو أوقات دورات. إنه الجزء المفقود. يمكن لأداة تثبيت أو حشية أو دعامة واحدة موجودة بالفعل في محطة العمل ولكنها ليست كذلك أن توقف الخط بأكمله وترسل عاملاً يمشي عبر المصنع. توجد عملية التجميع في التصنيع لإزالة هذا النوع من النفايات بالضبط من يوم العمل.
بعد أكثر من عشر سنوات من بناء حاويات معدنية لتحميل الوحدات ومعدات لوجستية مخصصة للمصانع والمستودعات وعمليات سلسلة التبريد، شاهدنا نجاح عملية التجميع وفشلها بنفس القدر تقريبًا. نادرا ما يكون الفرق هو البرنامج. يتعلق الأمر دائمًا تقريبًا بما إذا كان شخص ما قد فكر بعناية في المعدات المادية، ومكان إعدادها، وكيفية انتقالها إلى نقطة الاستخدام.
كيتينغ هي ممارسة جمع كل مكون، ومثبت، وتجميع فرعي، وقطعة من الوثائق المطلوبة لإكمال وحدة إنتاج واحدة، أو أمر عمل واحد، وتقديمها معًا في حاوية واحدة محددة يتم تسليمها إلى نقطة الاستخدام. فبدلاً من أن يسير المشغل إلى الرفوف ويختار الأجزاء الفردية، تصل المجموعة كاملة، بالكمية المناسبة، إلى المحطة المناسبة، في الوقت المناسب.
يبدو التعريف بسيطا، وهو جزء من المشكلة. لا تبدو عملية Kitting أكثر من مجرد وضع الأجزاء في صندوق، لذلك غالبًا ما يتم التعامل معها كفكرة لاحقة ويتم تسليمها إلى أي شخص لديه وقت فراغ. من الناحية العملية، فهي عملية خاضعة للرقابة وقابلة للتكرار ولها قائمة المواد الخاصة بها، ومعرفاتها الخاصة، ومنطق الانتقاء الخاص بها، وحلقة إرجاع خاصة بها للحاويات الفارغة. لقد كتبنا من قبل عن تجهيز وتجميع المعادن في الإنتاج الهزيل ، ويتكرر نفس الموضوع: الانضباط هو الذي يحقق النتيجة، وليس الحاوية وحدها.
يتم استخدام الكلمات الثلاث بالتبادل في الاجتماعات، وهذا الارتباك يخلق مشاكل حقيقية عندما يحاول الفريق تحسين نشاط واحد أثناء قياس نشاط آخر.
| النشاط | الغرض | الإخراج | مالك نموذجي |
|---|---|---|---|
| Kitting | تغذية وحدة إنتاج واحدة أو أمر عمل | مجموعة كاملة وجاهزة للاستهلاك | منطقة إعداد المستودع أو المجموعة |
| التجميع | عناصر المجموعة للبيع أو الشحن أو الترويج | حزمة متعددة العناصر قابلة للبيع أو الشحن | التعبئة والتغليف أو الوفاء |
| التجميع | ضم المكونات معًا بشكل دائم | تجميع فرعي وظيفي أو منتج نهائي | خط الإنتاج |
كيتينج يستعد؛ بنيات التجميع. عندما يبدأ المصنع في تركيب أدوات التثبيت لخلية التجميع، فإنه لا ينقل أعمال التجميع إلى أعلى. لقد نقل عملية البحث عن الأجزاء وتأكيدها إلى خارج الخلية حتى تتمكن الخلية من القيام بما صممت للقيام به.
يتكيف كل مصنع مع التفاصيل، ولكن العملية العملية عادة ما تتبع نفس التسلسل.
ويعتمد النهج الصحيح على مدة بقاء المنتج في المحطة، وحجم الأجزاء، ومقدار المساحة الموجودة على جانب الخط.
هذا هو المكان الذي يتم فيه الفوز أو الخسارة بمعظم مشاريع التجهيز. إن جودة المجموعة تكون بقدر جودة الحاوية التي تحملها، ويجب أن تلبي هذه الحاوية أربعة متطلبات في وقت واحد: الإمساك بالأجزاء دون تلف، وتقديمها بحيث يتم التعرف عليها في ثوانٍ، والسفر بأمان بين المناطق، والطي أو التعشيش عندما تكون فارغة حتى لا تضيع رحلة العودة.
تقوم الحاويات الفولاذية القابلة للإرجاع بمعظم هذا العمل في التصنيع. تحافظ السكة الفولاذية القابلة للطي المزودة بفواصل داخلية على فصل الأجزاء الثقيلة المجهزة آليًا، وأكوام للتخزين، وطيات لرحلة العودة إلى منطقة المجموعة.
 سكك فولاذية قابلة للطي باليورو للوجستيات التصنيع هيكل فولاذي قابل للطي وقابل للتكديس مع حمولة 800 كجم، وباب أمامي نصف مفتوح، وفواصل للحفاظ على تنظيم الأجزاء الآلية الثقيلة. عرض المنتج →
توفر إصدارات الشبكات السلكية القليل من الحماية من أجل الرؤية، مما يساعد عندما يحتاج المنتقي إلى تأكيد العدد دون فتح أي شيء.
 حاوية شبكية معدنية قابلة للطي BTS-BM01 شبكة ثابتة قابلة للطي وقابلة للتكديس مع حمولة 1000 كجم؛ تساعد المحتويات المرئية على تأكيد الأعداد مع دعم التعامل مع المستودعات والأجزاء الصناعية. عرض المنتج →
وتظهر مصانع السيارات إلى أي مدى يمكن أن يصل هذا الأمر. مجموعة أدوات خط المحرك ليست حقيبة تحتوي على عدد قليل من البراغي؛ وهو عبارة عن حامل مخصص يحمي المكون النهائي، ويضعه في مكانه للمشغل، ويعود للدورة التالية. يقع هذا النوع من المعدات في قلب ما نبني من أجله مصنعي قطع غيار السيارات وهو تذكير مفيد بأن قرارات التجهيز وقرارات الحاوية عادة ما تكون نفس القرار.
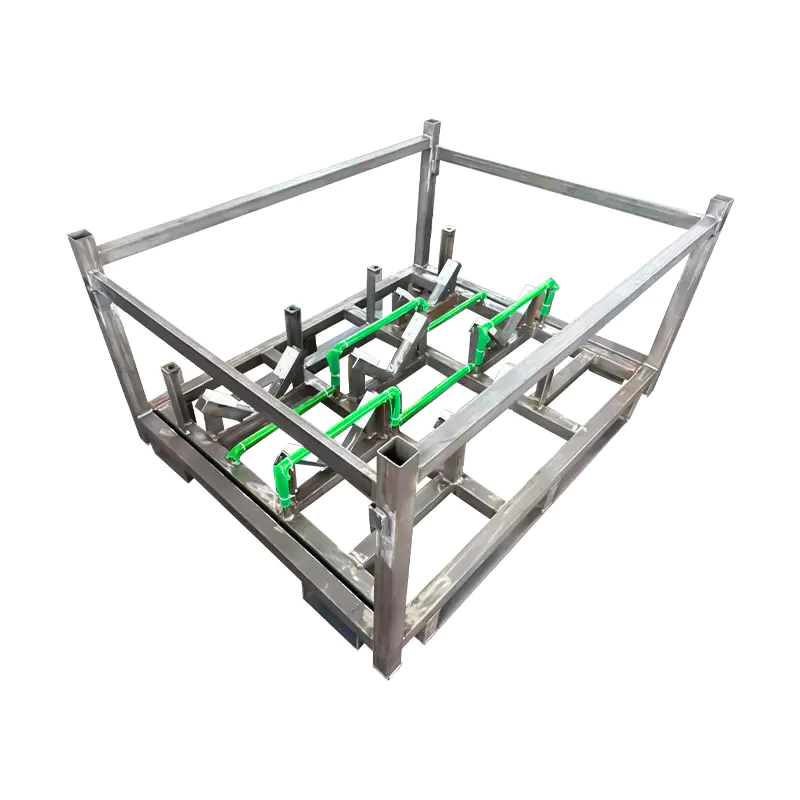 رف تخزين محرك السيارات القابل للتكديس للمكونات الثقيلة رف قابل للتكديس للخدمة الشاقة مزود بأقواس مغلفة بمادة PVC على شكل حرف V وU لحامل المحركات، بالإضافة إلى قاعدة مفتوحة متوافقة مع الرافعة الشوكية للتعامل مع المحرك. عرض المنتج →
ثلاث قواعد عملية تساعد في وقت الاختيار. احتفظ بالمجموعة المحملة ضمن وزن مريح للدفع والرفع، وقم بتوجيهها حول قاطرة إذا لم يكن من الممكن نقلها بأمان باليد. قم بتوحيد أحجام البصمة حيثما أمكنك ذلك، حتى تستمر الرفوف والشاحنات والأرفف في العمل مع تغير المنتجات. أخيرًا، قم بتسمية الحاوية والمجموعة، وليس الرف فقط، لأن الحاوية تنتقل والرف لا يتحرك.
القياس يبقي العملية صادقة. عادة ما تكون مجموعة قصيرة من المؤشرات كافية: دقة المجموعة، ووقت دورة إعداد المجموعة، وقيمة المخزون على جانب الخط، وتوقف الخط الناجم عن المخزون، ومعدل عودة الحاوية، ومسافة سير المشغل لكل نوبة عمل. وتوضح هذه الأرقام، التي تتم مراجعتها شهريًا، ما إذا كانت العملية تنضج أم تنجرف.
ومن الجدير أيضًا مراقبة النسبة بين جهد إعداد المجموعة ووقت الخط الذي توفره. تعمل عمليات Kitting على المنبع، والنقطة المهمة هي أن العمل المنبع أرخص وأسرع وأكثر دقة من نفس العمل الذي يؤديه مُجمِّع ماهر في محطة عنق الزجاجة.
إن عملية التجهيز في التصنيع ليست مشروعًا تكنولوجيًا. إنها عادة تشغيلية مدعومة بالبيانات النظيفة، والحاويات الموثوقة، وحلقة العودة التي لا ينبغي تذكير أحد بها. قم بتنفيذ هذه الأشياء الثلاثة بشكل صحيح وسيتوقف الخط عن السؤال عن مكان الأجزاء، وهو بالضبط ما يبدو عليه المصنع الذي يُدار بشكل جيد.


Copyright © 2024 شركة Shanghai Betis Logistics Co. ، Ltd. All Rights Reserved.


